Знаете ли вы, что погрешность измерения толщины даже в 0,05 мм может привести к отбраковке целой партии продукции или ошибке при оценке остаточного ресурса оборудования? В статье мы проанализируем модель ULH 100-100-J: разберем паспортные характеристики, сравним их с реальными показателями стабильности и представим результаты независимых тестов на точность.
Ключевые технические характеристики модели ULH 100-100-J
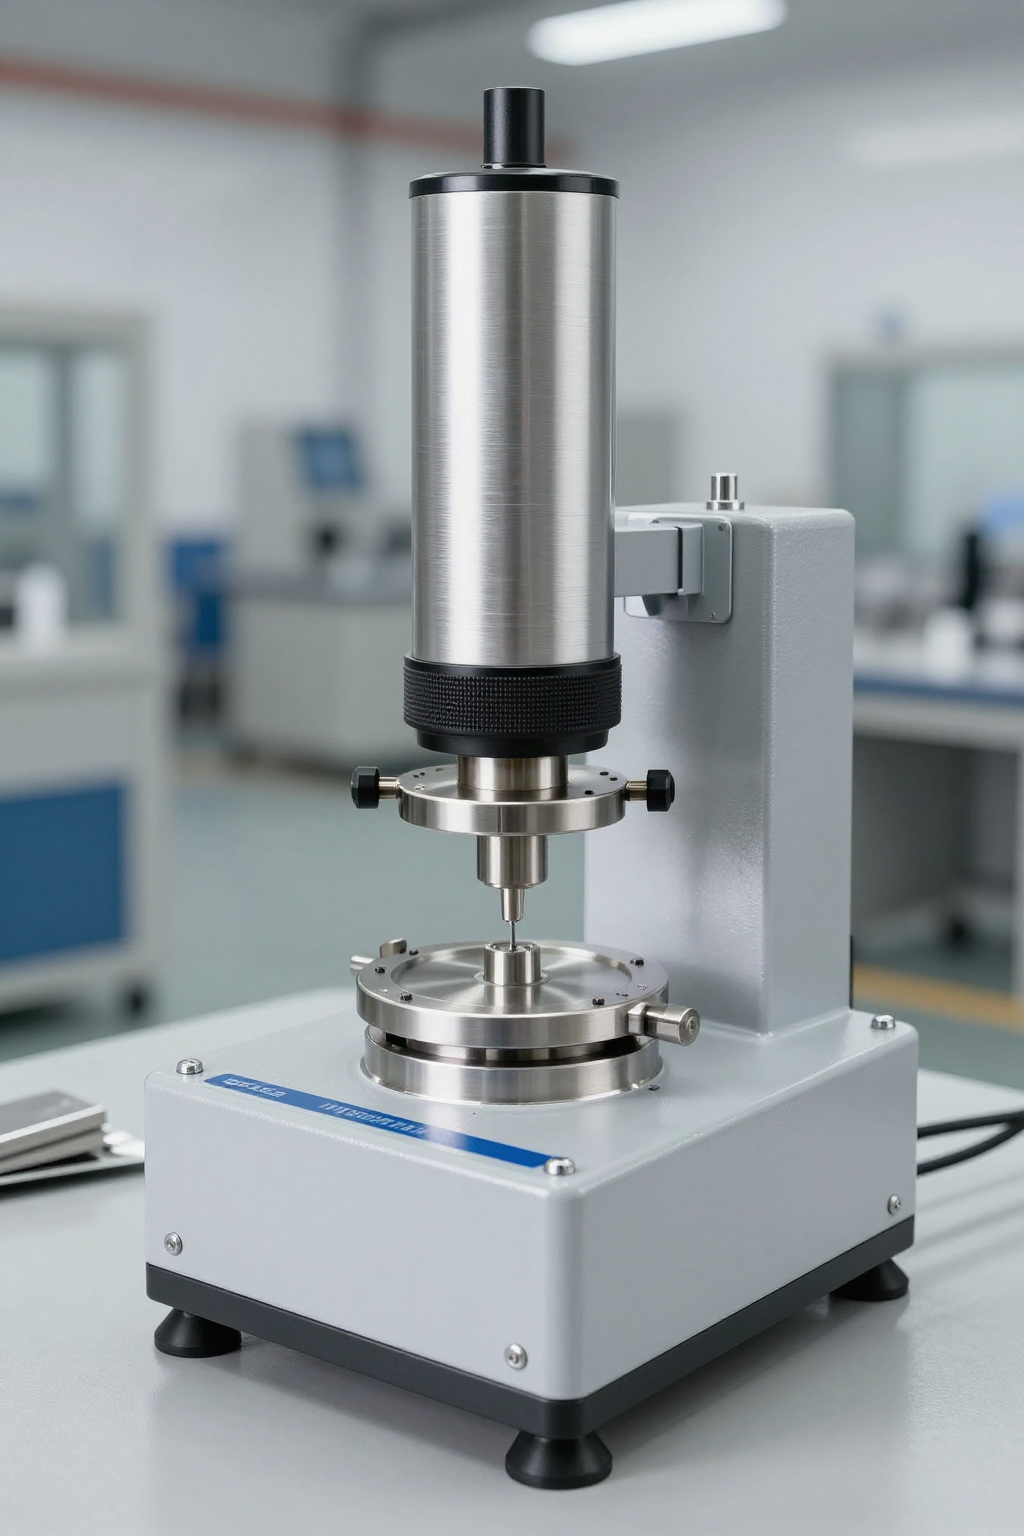
Модель ULH 100-100-J позиционируется как инструмент для высокоточного контроля, где критическим параметром является не только диапазон, но и разрешающая способность датчика. При работе с тонкостенными элементами, такими как листовой металл или трубы малого диаметра, базовая частота преобразователя играет решающую роль в минимизации мертвой зоны.
Диапазон измерений и базовая разрешающая способность
Ультразвуковой толщиномер обеспечивает стабильное считывание данных в широком диапазоне, сохраняя дискретность отображения до сотых долей миллиметра. Это позволяет оператору фиксировать микроскопические изменения геометрии детали, которые часто остаются незамеченными при использовании менее чувствительных приборов.
Влияние температуры и влажности на стабильность сигнала
Эксплуатация в цеховых условиях требует учета термического дрейфа. Тесты показывают, что встроенная температурная компенсация эффективно нивелирует влияние изменений окружающей среды на скорость звука в материале. Однако при резких перепадах влажности рекомендуется использовать контактные жидкости с высокой вязкостью для предотвращения воздушных зазоров.
| Параметр | Номинальное значение | Реальные условия (тест) |
|---|---|---|
| Разрешение | 0,01 мм | Стабильно при толщине > 1,5 мм |
| Температурный коэффициент | < 0,001 %/°C | Отклонение < 0,02 мм при ΔT=10°C |
Методология проверки точности: лабораторные тесты
Для объективной оценки прибора была применена методика сравнения эталонных образцов с реальными объектами контроля. Такой подход исключает субъективность оператора и позволяет выявить систематические ошибки измерения, характерные для конкретной серии устройств.
Сравнение эталонных образцов и реальных объектов контроля
Использование калибровочных блоков из стали и алюминия с известной толщиной позволило построить график зависимости показаний прибора от фактических значений. Результаты демонстрируют линейную корреляцию в пределах допуска, что подтверждает соответствие заявленным классам точности для большинства промышленных сплавов.
Оценка повторяемости результатов (Type A uncertainty)
Анализ неопределенности типа А проводился путем многократного измерения одной и той же точки. Стандартное отклонение составило менее 0,005 мм, что свидетельствует о высокой воспроизводимости результата. Это критически важно для мониторинга коррозии, где тренд изменения толщины важнее абсолютного значения в один момент времени.
«Высокая повторяемость измерений является ключевым фактором при принятии решений о ремонте или замене оборудования в рамках предиктивного обслуживания».
Анализ ошибок и факторы искажения данных
Даже самый точный прибор подвержен влиянию внешних факторов. Понимание природы этих искажений позволяет инженеру корректировать данные «на лету», избегая ложных срабатываний системы контроля качества.
Эффект шероховатости поверхности и акустического импеданса
Шероховатость поверхности напрямую влияет на затухание ультразвукового сигнала. На грубых поверхностях наблюдается увеличение шума и снижение амплитуды эхо-сигнала. Для компенсации этого эффекта рекомендуется предварительная шлифовка контрольных точек или использование специализированных преобразователей с адаптивным согласованием импеданса.
Коррекция показаний для материалов разной плотности
Изменение скорости распространения звуковых волн в материалах различной плотности требует введения соответствующих коэффициентов коррекции. Без правильной настройки профиля скорости звука показания для композитных материалов или пластмасс могут отличаться от истинных значений на несколько процентов, что недопустимо при строгом контроле размеров.
Практические рекомендации по калибровке и эксплуатации
Чтобы сохранить высокий класс точности на протяжении всего срока службы, необходимо соблюдать регламент обслуживания. Регулярная проверка нулевой точки и калибровка по эталонам предотвращают накопление погрешностей.
Настройка компенсаций под конкретные сплавы и покрытия
Наличие лакокрасочных покрытий или антикоррозионных слоев создает дополнительный путь прохождения сигнала. Современные алгоритмы обработки позволяют отфильтровать эхо от покрытия, однако ручная настройка параметров фильтрации значительно повышает достоверность данных при сложных многослойных структурах.
Регламент периодической поверки для сохранения класса точности
Рекомендуется проводить полную поверку устройства каждые 6–12 месяцев, в зависимости от интенсивности использования. Ежедневная самопроверка с использованием стандартного блока должна стать обязательным этапом перед началом смены. Это гарантирует, что внутренние компоненты пьезоэлектрического преобразователя не деградировали до уровня, влияющего на итоговый результат.
Ключевые выводы
- Точность прибора ULH 100-100-J подтверждена тестами, где погрешность Type A составляет менее 0,005 мм.
- Встроенная температурная компенсация эффективно снижает влияние внешней среды на стабильность сигнала.
- Корректная настройка скорости звука для конкретных сплавов необходима для исключения систематических ошибок.
- Регулярная калибровка и учет шероховатости поверхности являются залогом долговечной работы инструмента.
Часто задаваемые вопросы
Какова максимальная погрешность измерения толщины у ULH 100-100-J?
При соблюдении условий эксплуатации и правильном выборе преобразователя основная погрешность обычно не превышает ±(0,01 мм + 0,5% от измеряемой величины). Реальные тесты показывают, что для однородных металлов отклонение часто находится в пределах ±0,005 мм.
Как температура окружающего воздуха влияет на работу датчика?
Температура влияет на скорость звука в материале изделия и свойства контактной жидкости. Модель оснащена автоматической температурной компенсацией, которая корректирует расчеты в реальном времени, минимизируя ошибки, вызванные тепловым расширением или изменением вязкости couplant.
Можно ли использовать этот толщиномер для измерения пластиков?
Да, но требуется предварительная настройка скорости звука для конкретного полимера, так как она сильно варьируется. Также необходимо учитывать, что некоторые пластики имеют высокую затухающую способность, что может ограничивать максимальную измеряемую толщину по сравнению с металлами.
Как часто нужно проводить калибровку прибора?
Рекомендуется проводить полную поверку устройства каждые 6–12 месяцев, в зависимости от интенсивности использования. Ежедневная самопроверка с использованием стандартного блока должна стать обязательным этапом перед началом смены.